


 Español
 英语
 中文简体

Article Directory
- 1 ¿Qué diferencia al papel antiadherente glassine de un soporte Kraft estándar a nivel de fibra?
- 2 Por qué el papel glassine supera al Kraft en cuanto a consistencia de fuerza de liberación
- 3 Troquelado y decapado de matrices: donde la compresibilidad del kraft cuesta más que el glassine
- 4 Estabilidad a la humedad y al calibre: papel desprendible glassine versus Kraft bajo estrés en la sala de prensa
- 5 Costo por rollo versus costo por defecto: cómo el papel antiadherente supera a Kraft en rendimiento
- 6 Preguntas frecuentes: papel antiadherente glassine y soportes Kraft en la producción de etiquetas
- 6.1 ¿Se puede recubrir un revestimiento Kraft estándar con más silicona para igualar la consistencia de liberación del glassine?
- 6.2 ¿Es aceptable el soporte Kraft para cualquier trabajo de etiquetas de gran volumen?
- 6.3 ¿Cuándo debería un convertidor cambiar de Kraft a glassine?
- 6.4 ¿El papel glassine siempre aumenta el costo total de producción?
Una línea de etiquetas sensibles a la presión que funciona a 150 metros por minuto le da al soporte antiadherente menos de medio segundo para separarse limpiamente, mantener su calibre bajo presión de troquelado giratorio y despegar como matriz sin rasgar la cara de la etiqueta. Los soportes Kraft estándar no superan esa prueba con suficiente frecuencia como para que los convertidores que atienden cuentas de etiquetas automotrices, farmacéuticas e industriales trasladen silenciosamente su trabajo de gran volumen al glassine. Las razones son mensurables: estabilidad de la fuerza de liberación, comportamiento dimensional bajo calor y humedad y tasa de desperdicio por cada 100.000 etiquetas. Por eso los fabricantes de etiquetas de gran volumen prefieren Papel protector glassine sobre revestimientos de papel Kraft estándar. en líneas de conversión automatizadas y con clasificación de presión.
¿Qué diferencia al papel antiadherente glassine de un soporte Kraft estándar a nivel de fibra?
El papel antiadherente Glassine es una lámina de pulpa supercalandrada cuya matriz de fibras se comprime hasta alcanzar una densidad cercana a la de una película; un revestimiento Kraft estándar mantiene una estructura de fibra abierta y porosa con una superficie rugosa visible. Esa diferencia estructural impulsa todas las diferencias de rendimiento entre los dos materiales.
Los soportes kraft se fabrican en máquinas de papel convencionales y normalmente sólo se vidrian a máquina. La superficie contiene haces de fibras, microvalles y poros que un recubrimiento de silicona revela inmediatamente: la emulsión se acumula en valles y se moja en las crestas de las fibras, dejando un recubrimiento que varía en espesor en varias micras a lo largo de la red. El glassine pasa a través de una pila de supercalandria donde, alternativamente, rodillos de acero calentados y enfriados trituran la lámina hasta una densidad de aproximadamente 1,2-1,3 g/cm3. Los poros de la superficie se cierran, la red de fibras colapsa y un producto siliconado como el papel antiadherente Gracin de Anhui Hengbo New Material Co., Ltd. recibe una capa de silicona completa y uniforme con un peso de capa menor.
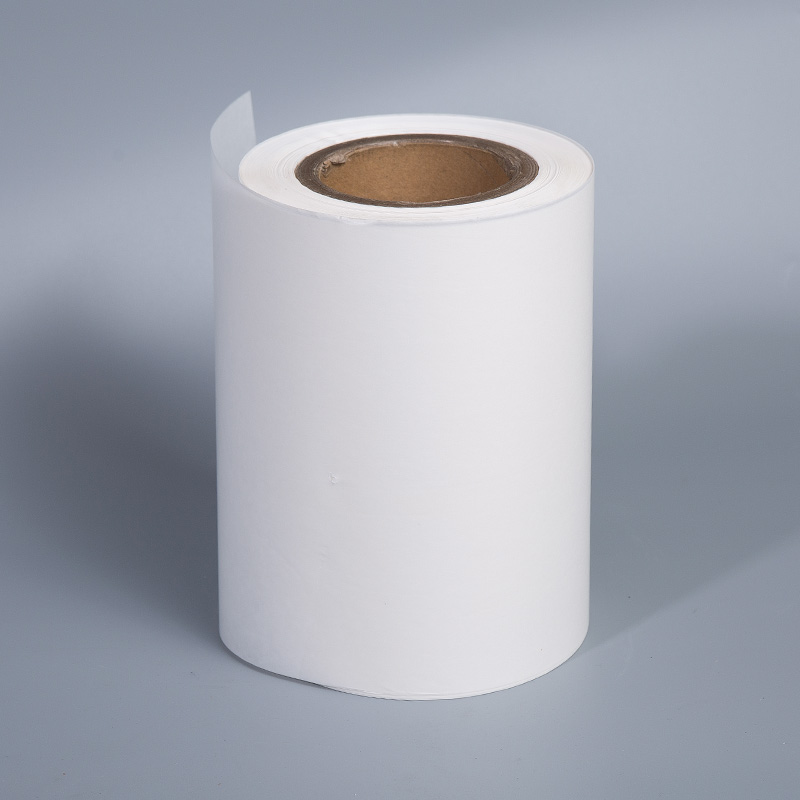 Papel antiadherente Glassine de Anhui Hengbo con revestimiento de silicona Un soporte de glassine supercalandrado con estructura de fibra densa y cobertura uniforme de silicona, adecuado para aplicaciones de cinta y respaldo de etiquetas donde se requiere un rendimiento constante de liberación y troquelado. Ver producto →
Definición
El supercalandrado es un proceso de acabado en el que el papel pasa a través de rollos alternos de metal y fibra calentados bajo alta presión, aumentando simultáneamente la densidad, la suavidad de la superficie y el brillo.
| Atributo | Forro kraft estándar | Papel protector glassine |
| Perfil de superficie | Matriz de fibra abierta con microvalles. | Red densa supercalandrada con suavidad casi cinematográfica. |
| Contenido de humedad de equilibrio | 6-9% | 4-6% |
| Coeficiente de variación de la fuerza de liberación | 10-15% | Alrededor del 5% |
| variación de espesor | /-4-5% | /-2% |
| Costo relativo por rollo | Línea de base | 15-25% |
La conclusión práctica es que el glassine le da a la silicona un anclaje uniforme, lo que hace que la química de liberación sea predecible. Esa previsibilidad es la base de todo lo que realmente compra un convertidor de gran volumen.
Por qué el papel glassine supera al Kraft en cuanto a consistencia de fuerza de liberación
La consistencia de la fuerza de liberación es la razón principal por la que los convertidores cambian de Kraft a glassine, y lo hacen porque la fuerza de liberación es una especificación, no una preferencia.
En un revestimiento microscópicamente rugoso, el espesor de la silicona curada varía y la fuerza de despegado de una tira de una pulgada puede variar de 12 ga 28 g dentro de un solo rollo. En una prensa rotativa que procesa 800.000 etiquetas por turno, esa oscilación provoca saltos de etiquetas, bordes de la matriz curvados y defectos intermitentes en la transferencia del adhesivo. Glassine mantiene el coeficiente de variación de la fuerza de liberación en aproximadamente el 5 por ciento en un rollo terminado; El Kraft estándar suele oscilar entre el 10 y el 15 por ciento.
La curva de liberación estable se muestra de tres formas mensurables durante la conversión:
- Las etiquetas laminadas y sin matriz se separan sin transferencia adhesiva al bolsillo del forro.
- Las láminas plegadas en abanico se apilan planas sin curvarse en los bordes de las etiquetas.
- Las cuchillas dispensadoras automáticas se pueden configurar una vez y dejarlas solas durante un turno completo.
La estabilidad afecta directamente al laminado, plegado en abanico y dispensación automática. Como se describe en la guía de mantener una fuerza de liberación constante en todo el rollo , los convertidores que realizan pruebas de pelado semanales descubren que el glassine aún pasa la misma banda de aceptación después de tres semanas de envejecimiento en almacén. Kraft se desplaza hacia arriba porque la silicona migra hacia la lámina porosa con el tiempo. La especificación dominante para las etiquetas sensibles a la presión es una fuerza de liberación de 10 a 25 g por 25 mm a 180 grados de despegado; glassine sostiene esa banda desde el primer día, mientras que Kraft entra y luego sale.
Troquelado y decapado de matrices: donde la compresibilidad del kraft cuesta más que el glassine
Glassine mantiene su calibre bajo la presión del yunque de troquelado, por lo que la profundidad del corte se mantiene constante en toda la red; Kraft se comprime de manera desigual y el operador se ve obligado a comprometer el espacio de corte.
El troquelado rotativo realiza entre 100 y 200 cortes por minuto y asume un espesor de revestimiento fijo. El grosor del glassine varía aproximadamente /-2 por ciento y presenta un plano de corte consistente. Los revestimientos Kraft varían entre -4 y 5 por ciento, con bordes más gruesos, por lo que la configuración que corta limpiamente en el punto grueso corta demasiado en el punto delgado y comienza a romper el material frontal.
Cada 0,01 mm de variación del espesor del revestimiento desplaza el plano de corte beso. En Kraft esa variación llega como una ola; en glassine llega como una línea recta.
La extracción de la matriz es el segundo punto de falla. Después del troquelado, la matriz de desecho se tira hacia arriba y se separa de las etiquetas; Si el revestimiento se rompe, la banda se desplaza hacia los lados y la prensa se detiene. La resistencia a la tracción transversal y la unión interna del glassine permiten que la matriz se fracture limpiamente en el borde de la etiqueta. Kraft, con menor fuerza de unión interna, se rasga sin previo aviso a mitad del rollo. Cada parada significa pérdida de web, tiempo de reinscripción y un lote que ya no es rastreable.
Estabilidad a la humedad y al calibre: papel desprendible glassine versus Kraft bajo estrés en la sala de prensa
Glassine se equilibra con un contenido de humedad más bajo que Kraft, lo que lo hace dimensionalmente estable en una sala de prensa donde la humedad relativa oscila entre el 40 y el 70 por ciento durante un solo turno.
El papel es higroscópico y el kraft es más absorbente debido a su volumen. Un revestimiento Kraft sin recubrimiento puede cambiar el ancho entre un 0,2 y un 0,4 por ciento en una banda de 1.200 mm en cuestión de horas. Se trata de varios milímetros de movimiento lateral, que registra mal los colores impresos y mueve las posiciones del troquelado. La densa estructura del glassine ralentiza el intercambio de humedad y limita el cambio de ancho a aproximadamente el 0,1 por ciento en condiciones idénticas.
Cambio de ancho máximo para glassine versus Kraft en una banda de 1200 mm cuando la humedad relativa de la sala de impresión oscila 30 puntos durante un turno.
El efecto se agrava en prensas con lámparas UV y rodillos de secado calentados. El revestimiento se seca durante la pasada y luego reabsorbe la humedad a medida que el rollo rebobinado se enfría, lo que crea cambios de tensión interna y bordes telescópicos. Con un contenido de humedad en equilibrio del 4 al 6 por ciento, el glassine simplemente absorbe menos moléculas de agua que un revestimiento Kraft con un 6 al 9 por ciento, por lo que el rollo terminado mantiene su perfil de tensión por más tiempo.
Costo por rollo versus costo por defecto: cómo el papel antiadherente supera a Kraft en rendimiento
Glassine cuesta entre un 15 y un 25 por ciento más por rollo, pero lo que importa es el costo por etiqueta utilizable; El rendimiento, no el precio del carrete, es en lo que se basa la decisión de compra.
Haga los cálculos en un trabajo de un millón de etiquetas. Un rollo de papel kraft de 1.200 mm de ancho y 10.000 metros de largo cuesta aproximadamente un 18 por ciento menos que el mismo largo de glassine. Si Kraft genera un 1,8 por ciento de chatarra debido a los picos de liberación, la variación de la profundidad del troquelado y los desgarros de la matriz, mientras que el procesamiento del glassine genera un 0,6 por ciento, la brecha de rendimiento por sí sola anula la ventaja de precio. Agregue una parada de producción causada por un desgarro de la matriz a mitad del rollo y el glassine gana el cálculo de costos dos veces.
Puntajes de rendimiento relativo de 0 a 10 en condiciones de funcionamiento típicas de líneas de conversión de etiquetas de gran volumen.
Los convertidores que estandarizan el papel glassine también simplifican la aceptación de lotes. Anhui Hengbo New Material Co., Ltd., el fabricante detrás de las líneas de papel antiadherente Gracin y Copperplate, proporciona datos documentados de fuerza de liberación, calibre y humedad que pueden verificarse con las Puntos de referencia de calidad de rollos de papel de liberación industrial utilizado en plantas de etiquetas. Un proveedor de Kraft a menudo no puede ofrecer ese nivel de trazabilidad porque el producto está definido con menos precisión de un rollo maestro a otro.
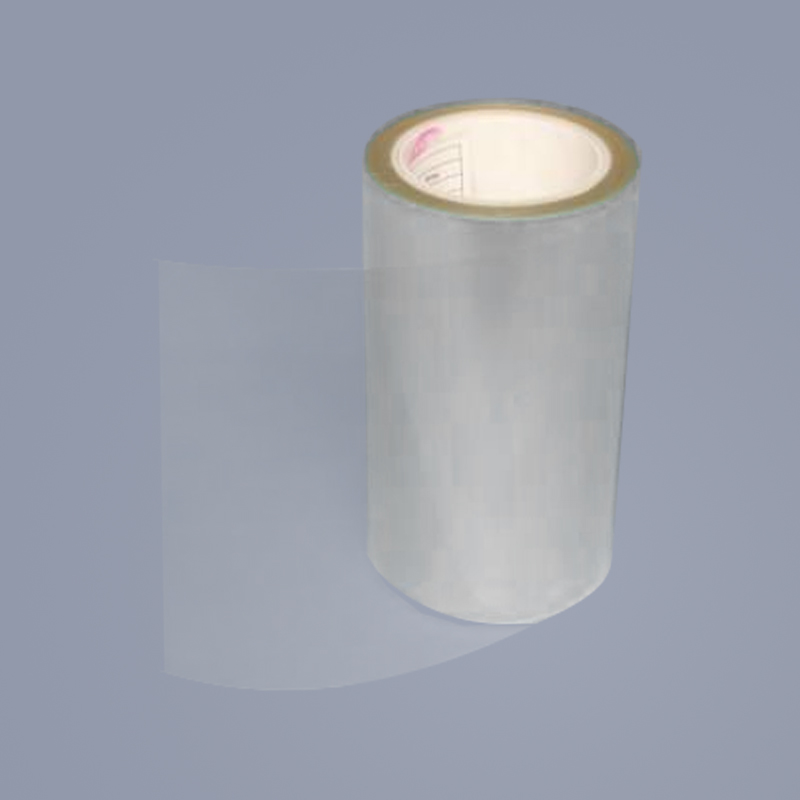 Papel antiadherente Copperplate Paper para impresión y aplicaciones especiales Un soporte antiadherente suave a base de placa de cobre que une Kraft y glassine, ofreciendo una calidad de superficie mejorada para transferencia térmica e impresión flexográfica de etiquetas, con opciones de recubrimiento de una o dos caras. Ver producto →
Para trabajos orientados a la impresión que necesitan un soporte de papel con una superficie extra suave, el papel antiadherente de papel de cobre es la mejora especificada entre Kraft y glassine en aplicaciones de etiquetas flexográficas y de transferencia térmica.
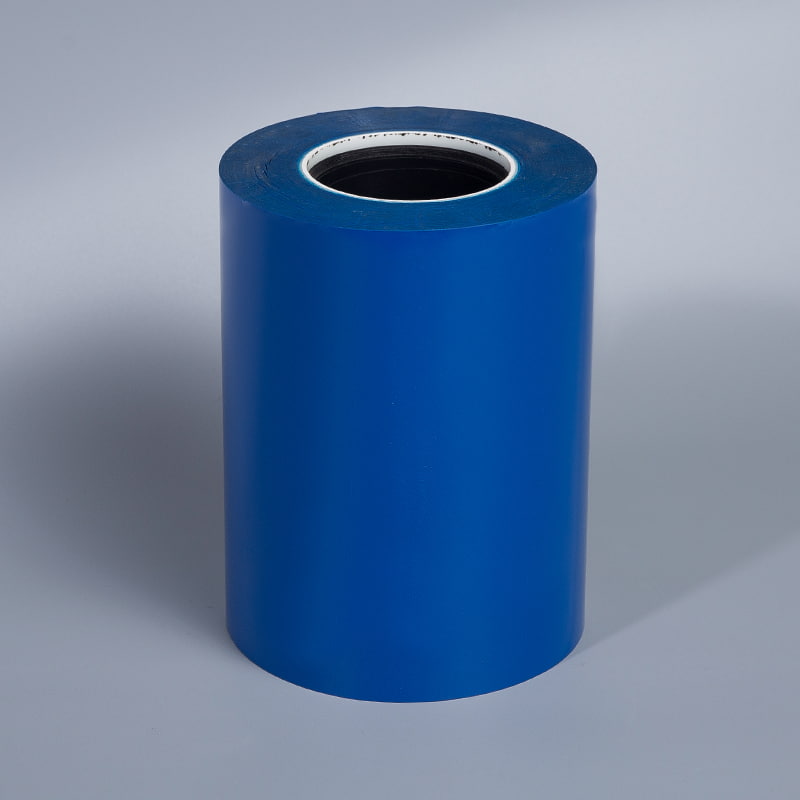 Película antiadherente de PET para necesidades de etiquetado transparente y de alta temperatura Una película desmoldante de poliéster con recubrimiento de silicona estable y excelente estabilidad dimensional, ideal para aplicaciones que requieren transparencia o resistencia al calor superior a 150°C, disponible en múltiples espesores y acabados superficiales. Ver producto →
Cuando la etiqueta requiere transparencia o debe resistir temperaturas superiores a 150 grados Celsius, el soporte elegido pasa del papel a la película antiadherente de PET, que se mide en micras y proporciona una estabilidad dimensional aún más estricta que el glassine.
La diferencia de rendimiento por sí sola borra la prima de compra: un 1,2 por ciento menos de chatarra en una tirada de un millón de etiquetas amortiza la mejora del revestimiento dos veces.
Preguntas frecuentes: papel antiadherente glassine y soportes Kraft en la producción de etiquetas
¿Se puede recubrir un revestimiento Kraft estándar con más silicona para igualar la consistencia de liberación del glassine?
No. La silicona más espesa aumenta el costo y cambia la curva de liberación, pero no puede compensar la microrugosidad de la superficie de la fibra Kraft. La topografía desigual todavía causa deshumectación localizada y variación de la fuerza de liberación. Glassine logra consistencia a través de la densidad del sustrato, no del espesor del recubrimiento.
¿Es aceptable el soporte Kraft para cualquier trabajo de etiquetas de gran volumen?
Sí, cuando el adhesivo es indulgente, la velocidad de conversión es moderada y la etiqueta terminada no requiere un registro ajustado ni una banda despegable definida. Esa categoría incluye etiquetas de envío simples, etiquetas minoristas de bajo costo y pegatinas industriales no reguladas.
¿Cuándo debería un convertidor cambiar de Kraft a glassine?
Cambie cuando los desechos provenientes de desgarros de la matriz, errores de profundidad de troquelado o deriva de liberación superen el 1 por ciento, o cuando un cliente rechace una tolerancia de liberación que Kraft no puede mantener. Realice una prueba lado a lado en la misma prensa con el mismo adhesivo; los datos suelen cerrar el debate en dos turnos.
¿El papel glassine siempre aumenta el costo total de producción?
Aumenta el costo del revestimiento, no el costo de producción. Los desechos, el tiempo de inactividad y la mano de obra de inspección disminuyen lo suficiente en las líneas de alto volumen como para que la prima de compra del 15 al 25 por ciento se pague mediante rendimiento en casi todas las salas de prensa auditadas.


