


 Español
 英语
 中文简体

Article Directory
- 1 Qué son realmente las películas de liberación PET de una y dos caras
- 2 Por qué la uniformidad del revestimiento de silicona decide la fuerza de liberación
- 3 Control de la fuerza de liberación: en qué se diferencian los dos diseños
- 4 Comparación de películas de una cara y de doble cara
- 5 Cómo especificar una película antiadherente de PET
- 6 Preguntas frecuentes
- 6.0.1 P1: ¿Cuál es la principal diferencia entre la película protectora de PET de una cara y de doble cara?
- 6.0.2 P2: ¿Cómo se mide la fuerza de liberación en una película protectora de PET?
- 6.0.3 P3: ¿Por qué la fuerza de liberación varía durante el almacenamiento?
- 6.0.4 P4: ¿Puede una película de doble cara reemplazar un revestimiento de una sola cara?
La película protectoa de PET rara vez ocupa el primer lugar en una lista de materiales, pero decide si una línea de troquelado funciona limpiamente, si una etiqueta se despega sin vibraciones y si un rollo de cinta se desenrolla sin bloquearse. En el momento en que un convertidor especifica un revestimiento, surge una pregunta casi de inmediato: ¿de una cara o de dos caras?
La respuesta no es simplemente una o dos caras cubiertas. Pasar de una sola superficie de silicona a dos cambia el presupuesto químico, la ventana de curado, la tensión del bobinado y los dos números que rigen a su equipo de producción: la uniformidad del recubrimiento de silicona y la fuerza de liberación. Esta guía explica en qué se diferencian las dos construcciones, dónde comienza a importar la uniformidad y cómo mantener la fuerza de liberación dentro de una ventana de trabajo.
Qué son realmente las películas de liberación PET de una y dos caras
Una película antiadherente de PET es un soporte de poliéster, normalmente de 12 a 100 micrones de espesor, que contiene una capa de silicona curada de la que el adhesivo se desprende limpiamente. El poliéster proporciona estabilidad dimensional y resistencia a la tracción; la silicona proporciona la baja energía superficial que hace posible un pelado controlado. El número de caras de silicona es la única diferencia estructural entre las dos familias, y esa diferencia se extiende a lo largo de todo el proceso de conversión.
Construcción de un solo lado
Una cara lleva silicona. El reverso mantiene su carácter de poliéster y puede dejarse liso, recibir tratamiento corona para impresión y adhesión, o modificarse con deslizamiento para facilitar su manejo. Debido a que el lado sin recubrimiento acepta tintas, recubrimientos y adhesivos, un revestimiento de un solo lado a menudo sirve como superficie de liberación y como banda de impresión, razón por la cual domina el trabajo con etiquetas, interruptores de membrana y parches médicos.
Construcción de doble cara
Ambas caras llevan silicona, normalmente en dos niveles de liberación diferentes. La película se convierte en un verdadero soporte: puede desprenderse de un adhesivo por un lado y al mismo tiempo desprenderse de un adhesivo por el otro, o desenrollarse de un rollo y volverse a laminar en la misma pasada. Los revestimientos de doble cara son la columna vertebral de las cintas de doble cara, los adhesivos de transferencia y las pilas troqueladas.
Por qué la uniformidad del revestimiento de silicona decide la fuerza de liberación
La fuerza de liberación es la fuerza de despegado necesaria para quitar un adhesivo de la superficie de silicona, normalmente se expresa en gramos por 25 mm y se mide a 180 grados con una cinta estándar bajo temperatura y humedad controladas. Es un valor medio y los promedios pueden ocultar muchas cosas.
Lo que da ese significado promedio es la uniformidad del recubrimiento: qué tan uniformemente se distribuye el peso de la silicona en la banda y a lo largo del rollo. Los pesos de capa típicos se encuentran entre aproximadamente 0,3 y 1,5 g/m2 por cara, dependiendo del nivel de liberación objetivo. Una diferencia de unas pocas centésimas de gramo parece trivial, pero la silicona funciona en una capa extremadamente delgada y las pequeñas diferencias de peso se convierten en diferencias mensurables en la piel.
Los problemas de uniformidad tienen firmas reconocibles. Las rayas y nervaduras crean bandas de liberación más apretadas y más sueltas, por lo que una etiqueta troquelada se despega de manera desigual. Los poros y las manchas sin recubrimiento permiten que el adhesivo se fije al poliéster, produciendo desgarros y residuos. Los bordes pesados provenientes del control de perlas en el cabezal de recubrimiento le dan al rollo dos personalidades: un centro dócil y bordes resistentes.
La fuerza de liberación es el número que figura en la hoja de especificaciones. La uniformidad del recubrimiento es lo que hace que ese número sea repetible desde el primer metro de un rollo hasta el último.
Por lo tanto, los programas de prueba combinan dos mediciones: una prueba de despegado para determinar la fuerza de liberación y una verificación del peso de la capa, a menudo mediante fluorescencia de rayos X, mapeadas a lo largo de la banda y del rollo. Cuando los dos están de acuerdo, el proceso está bajo control. Rendimiento de la película antiadherente de PET recubierta de silicona depende de esa combinación mucho más que de cualquier cambio de formulación.
Control de la fuerza de liberación: en qué se diferencian los dos diseños
Películas de una sola cara: una interfaz para ajustar
Con una cara de silicona hay una interfaz de liberación para sintonizar. Los productores ajustan la química de la silicona, ya sea fácil medio or apretado , junto con el peso del pelaje, para alcanzar el pelado objetivo. El grado de curado importa tanto como el peso de la capa: una capa poco curada deja cadenas de silicona móviles que migran al adhesivo, mientras que una capa demasiado curada o muy aditivada puede reducir la fuerza de liberación. Debido a que sólo una cara está recubierta, el bloqueo rara vez es una preocupación y el rollo se enrolla con tensión normal.
Películas de doble cara: dos interfaces y un diferencial
Una película de doble cara debe controlar dos valores de liberación a la vez, y la relación entre ellos es el punto central. En una construcción diferencial una cara es apretada y la otra fácil. Cuando se lamina el adhesivo, el lado fácil debe soltarse primero y permanecer con la cara expuesta, mientras que el lado apretado sostiene el revestimiento hasta la aplicación final. Invierta esa relación y el revestimiento se delamina desde el lado equivocado en el momento equivocado.
Los diferenciales suelen variar desde unos pocos gramos por 25 mm hasta una proporción de ajustado a fácil de cerca de 3 a 1, dependiendo del adhesivo. Ambas caras deben estar curadas y ambas deben ser uniformes, ya que cualquier desequilibrio entre las dos pasadas de recubrimiento se convierte en un desequilibrio en la cinta terminada. El contacto de silicona con silicona en el rollo también hace que la tensión del bobinado, la calidad del borde y la dureza del rollo sean más críticas que en un producto de una sola cara.
Comparación de películas de una cara y de doble cara
La siguiente tabla resume las compensaciones que más importan cuando se escribe una especificación.
| Atributo | Película de liberación de PET de una sola cara | Película de liberación de PET de doble cara |
|---|---|---|
| Caras de silicona | uno | Dos, normalmente en diferentes niveles de lanzamiento. |
| Variables de fuerza de liberación | Peso de la capa, grado de curado, tipo de silicona | Lo mismo, más la relación entre las dos caras. |
| Peso típico de la capa | 0,3 a 1,5 g/m2 en una cara | El mismo rango en cada cara. |
| reverso | Normal, imprimible, con tratamiento corona o modificado con barbotina | Recubierto de silicona y no adherente. |
| Riesgo de bloqueo | Bajo | Más alto, necesita tensión y control de bordes. |
| Costo relativo del material | Bajoer silicone consumption | Mayor uso de silicona y control de calidad en dos pasadas |
| Aplicaciones típicas | Etiquetas, máscaras protectoras, impresión, interruptores de membrana, revestimientos de parches médicos | Cintas de doble capa, películas de transferencia, pilas troqueladas, materiales enrollados automáticamente |
| Sensibilidad a la uniformidad | Alto | Muy alto, porque ambas caras deben coincidir con las especificaciones. |
Generalmente tres preguntas deciden la elección. ¿Es necesario desprender el adhesivo de más de una cara del producto terminado? En caso afirmativo, opte por doble cara. ¿El reverso debe aceptar tinta, adhesivo o recubrimiento? En caso afirmativo, opte por un solo lado. ¿Se retira el revestimiento una vez, en una dirección, en una estación? En caso afirmativo, el de una cara hace el trabajo con menos silicona y menos riesgo.
No todos los trabajos necesitan un forro de poliéster. Para etiquetas que se cortan y aplican a velocidades moderadas, un soporte de papel puede ser la ruta más económica, y los soportes antiadherentes de papel estucado siguen siendo los predeterminados en muchas operaciones de etiquetas, impresión y embalaje.
 Papel de liberación de papel Copperplate para etiquetas de película Soporte antiadherente de papel recubierto con buena rigidez y suavidad, disponible con recubrimiento de una o dos caras y anchos de 500 a 1600 mm para etiquetas de película. Ver producto →
Cómo especificar una película antiadherente de PET
Traiga estos elementos a la conversación con su proveedor:
- Espesor del soporte y estabilidad a la tracción o dimensional que debe mantener la red.
- Fuerza de liberación objetivo en gramos por 25 mm, con la cinta de prueba y el ángulo de despegue nombrados.
- El rango de fuerza de liberación permitido, no solo un valor objetivo único.
- Número de caras de silicona y, para películas de doble cara, la proporción de apretado a fácil.
- Peso de la capa y tolerancia de uniformidad que aceptará en toda la web.
- Si el reverso debe ser imprimible, tratado con corona o modificado con engobe.
- Ancho del rollo, tamaño del núcleo, dirección de bobinado y longitud máxima del rollo.
- Expectativas de almacenamiento y vida útil, generalmente de seis a doce meses en un almacén seco y templado.
Cuando la fuerza de liberación debe permanecer estable en varias químicas de adhesivos, un proveedor que pueda documentar el peso de la capa y el control del curado vale más que uno que solo ofrece un precio más bajo. Pasar del lanzamiento ligero al pesado Es un ejercicio de especificación, no una suposición.
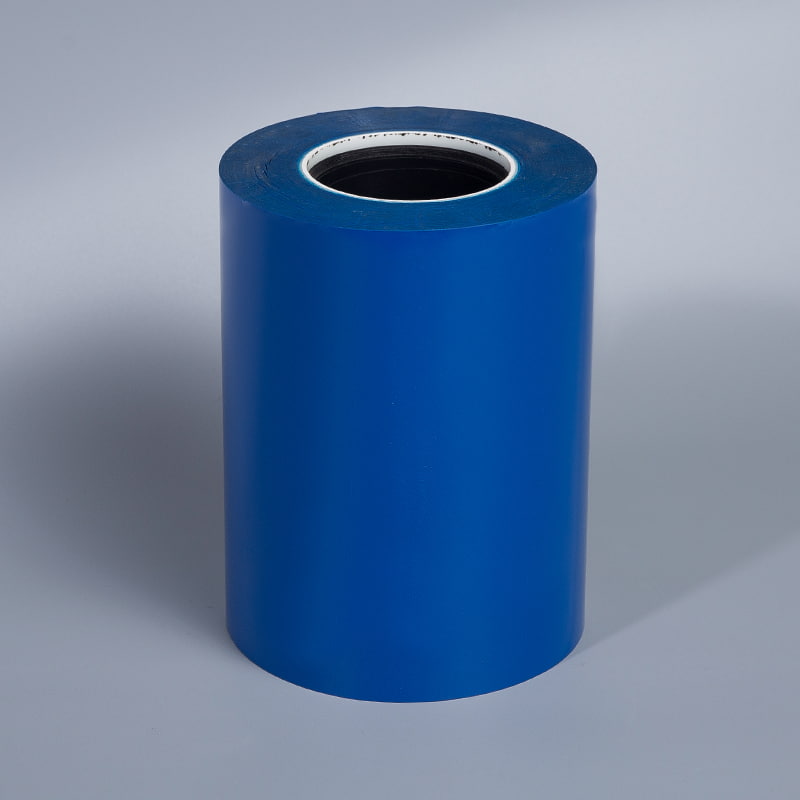 Película antiadherente de PET para impresión, adhesivo y troquelado Película de PET recubierta de silicona disponible en una o dos caras, de 12 a 100 µm, con liberación estable, alta transparencia y rollos suaves para convertir. Ver producto →
Preguntas frecuentes
P1: ¿Cuál es la principal diferencia entre la película protectora de PET de una cara y de doble cara?
La película de una cara lleva silicona en una cara y deja la otra cara disponible para impresión, recubrimiento o adhesión. La película de doble cara cubre ambas caras, generalmente en dos niveles de liberación diferentes, por lo que el adhesivo se puede quitar de cualquier lado en un orden controlado.
P2: ¿Cómo se mide la fuerza de liberación en una película protectora de PET?
La mayoría de las especificaciones utilizan una prueba de pelado de 180 grados con una cinta estándar a una velocidad fija, y los resultados se expresan en gramos por 25 mm. Debido a que el resultado depende del adhesivo, el tiempo de permanencia y las condiciones ambientales, la cinta de prueba y las condiciones de prueba pertenecen a la especificación al lado del número.
P3: ¿Por qué la fuerza de liberación varía durante el almacenamiento?
Las causas comunes son la silicona poco curada, la migración de silicona de bajo peso molecular al adhesivo, la salida de plastificantes del adhesivo y el almacenamiento en caliente. Un producto bien controlado y conservado en un almacén templado suele mantener su fuerza de liberación durante seis a doce meses.
P4: ¿Puede una película de doble cara reemplazar un revestimiento de una sola cara?
A veces, la segunda cara de silicona no puede aceptar impresión o adhesivo, lo que añade costos y riesgo de bloqueo. Si alguna vez solo se suelta una superficie, la película de una sola cara suele ser la mejor opción de ingeniería.
Las películas antiadherentes de PET de una cara y de doble cara responden a diferentes preguntas. Uno se pregunta qué tan poca silicona puede hacer el trabajo; el otro pregunta cómo se pueden hacer que dos valores de liberación funcionen en secuencia. En ambos casos se aplica la misma disciplina: definir la ventana de fuerza de liberación, verificar el peso de la capa que la entrega y confirmar que el recubrimiento sea uniforme en toda la banda y a lo largo del rollo. Haga eso y el revestimiento dejará de ser una variable en su proceso.


